

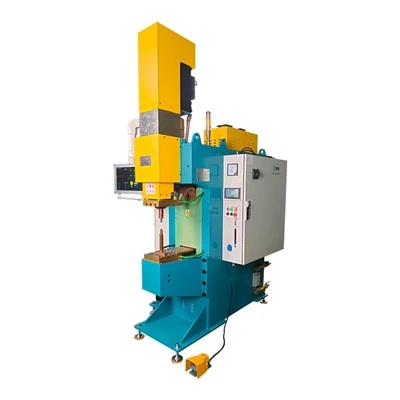
Среднечастотный инвертор постоянного тока (MFDC)аппараты для точечной сваркистали основным оборудованием в современном производстве, особенно в отраслях с высоким-высоким спросом, таких как автомобилестроение, аэрокосмическая промышленность и прецизионная электроника, благодаря их высокой эффективности, экономии энергии и возможностям точного управления.
Эти устройства обычно работают на частотах от 1 до 4 кГц, что позволяет точно контролировать сварочный ток с точностью до ±1 %, что обеспечивает надежную техническую основу для высококачественной сварки1. Однако для полного использования их потенциала и достижения производства с нулевым-дефектом необходимо создать систематическую и многомерную-систему обеспечения качества.


Точный контроль трех основных параметров сварки
Точный контроль параметров является краеугольным камнем обеспечения высокого качества сварки. Для аппаратов точечной сварки MFDC сварочный ток, время сварки и усилие электрода являются тремя основными параметрами, определяющими качество формирования сварочных шариков. Эти три фактора в совокупности влияют на подвод тепла и пластическую деформацию во время процесса сварки, в конечном итоге определяя размер и механическую прочность сварочного ядра.
На практике настройки параметров должны быть точно настроены в соответствии с типом материала, толщиной и состоянием поверхности. Например, согласно рекомендациям Американского общества сварщиков (AWS), диапазон параметров сварки значительно варьируется для разных комбинаций материалов, как показано в таблице ниже:
| Тип материала | Толщина материала (мм) |
Сварочный ток (А) |
Время сварки (мс) | Электродная сила (кН) |
| Низкоуглеродистая сталь | 1.0 + 1.0 | 8,000 - 10,000 | 160 - 200 | 2.2 - 2.5 |
| Оцинкованная сталь | 1.5 + 1.5 | 10,000 - 13,000 | 240 - 300 | 3.0 - 3.5 |
| Алюминиевый сплав | 2.0 + 2.0 | 25,000 - 35,000 | 20-50 | 4.0 - 5.0 |
Цифровая система управления аппаратами точечной сварки MFDC обеспечивает интуитивно понятный интерфейс для настройки параметров. Предприятиям следует использовать это преимущество путем создания базы данных сварочных процессов, адаптированной к конкретным продуктам и сочетаниям материалов. Это позволяет определить оптимальное окно сварки с высоким диапазоном допусков, тем самым повышая устойчивость производственного процесса к внешним воздействиям.
Контроль качества заготовок у источника
Исходное состояние заготовки является решающим фактором, влияющим на качество сварки. Принцип «мусор на входе — мусор на выходе» в равной степени применим и к процессу сварки на производстве.
Первое, на что следует обратить внимание – это чистота поверхности. Масло, ржавчина, оксидные слои и другие загрязнения на поверхности детали значительно увеличивают контактное сопротивление, что приводит к неравномерному распределению тока и тепловому разгону, что может легко вызвать холодные сварные швы,-прожоги и серьезное выгорание. Исследования показывают, что в автомобильной промышленности частота выбросов может достигать 60%, и она тесно связана с чистотой поверхности заготовки 4. Поэтому перед сварочными операциями обязательна тщательная очистка поверхности заготовки.
Второе соображение — это проектирование проекции и подгонка деталей-. Для применений выступающей сварки решающее значение имеет геометрическая конструкция выступа. Промышленный опыт показывает, что высота выступа обычно должна быть в 1,2–1,5 раза больше толщины листа, а его диаметр должен точно соответствовать установленному усилию электрода, чтобы обеспечить идеальный начальный контакт во время процесса ковки. Кроме того, необходимо строго контролировать посадочный-зазор между деталями, поскольку чрезмерные зазоры являются частой причиной шунтирования тока и недостаточной прочности сварного шва.
01
Электрод, как основной компонент передачи сварочного тока и силы, имеет состояние, напрямую определяющее стабильность и концентрацию передачи энергии.
Электроды изнашиваются под длительными-воздействиями сильного-тока и высокого-давления, что приводит к увеличению площади контакта и соответствующему уменьшению плотности тока. Поэтому регулярная обработка или замена электродов является необходимой мерой для поддержания стабильного качества сварки. Необходимо установить четкий график технического обслуживания электродов, например, обработку кончика электрода после каждых 500–1000 сварных швов, чтобы поддерживать правильную геометрическую форму и чистоту поверхности.
02
Эффективность охлаждения электродов жизненно важна для срока службы электродов и стабильности сварки. Аппараты точечной сварки MFDC обычно оснащены системами принудительного водяного охлаждения, поэтому важно обеспечить достаточный расход охлаждающей воды (отраслевые стандарты обычно требуют не менее 60 л/мин) и стабильную температуру воды.
Исследования авторитетного TWI (Института сварки) подчеркивают, что эффективное охлаждение значительно замедляет износ электрода и продлевает срок его службы, тем самым обеспечивая долгосрочное-стабильное качество сварки.
Интеллектуальный мониторинг и-замкнутый-контур управления с помощью искусственного интеллекта
Внедрение интеллектуального мониторинга и технологии искусственного интеллекта (ИИ) является ключевой тенденцией развития для достижения «нулевого-производства» качества сварки.
Традиционные методы контроля качества основаны на автономных разрушающих испытаниях, которые неэффективны и не позволяют обеспечить 100% проверку. Современные аппараты точечной сварки MFDC объединяют передовые технологии измерения и управления для обеспечения-онлайн-мониторинга сварочного процесса в режиме реального времени.
Благодаря высокочастотной выборке данных, таких как ток, напряжение, сила и смещение электрода в процессе сварки, можно построить кривую динамического сопротивления-ЭКГ каждого сварного шва-в реальном-времени. Эта кривая отображает весь процесс формирования, роста и затвердевания сварочных самородков. Любое аномальное колебание может служить сигналом раннего предупреждения о потенциальных проблемах с качеством.
Кроме того, для контроля качества сварки применяются-передовые технологии, такие как Digital Twins. Построив виртуальную модель сварочного процесса, можно моделировать и прогнозировать результаты сварки при различных комбинациях параметров, обеспечивая диагностику в реальном-времени и упреждающее вмешательство в качество сварки, в конечном итоге обеспечивая «замкнутый-управление процессом» процесса.
Соблюдение стандартов и создание-системы проверки на основе данных
Строгое соблюдение отраслевых стандартов является основой обеспечения соответствия качества продукции. К международно признанным стандартам относятся AWS D8.1M (для стали) и AWS D8.2M (для алюминия), а также британский стандарт BS1140:1993, который обеспечивает научное руководство по спецификации процедур сварки и контролю качества.
Предприятиям следует создать внутреннюю систему контроля качества,-на основе данных, которая включает в себя:
Визуальный осмотр:
Проверка поверхности сварочной точки на наличие макроскопических дефектов, таких как трещины, прожоги-или серьезные вмятины.
Разрушающее тестирование:
Регулярное проведение испытаний на растяжение-сдвиг или отслаивание для проверки фактической прочности и вида разрушения сварного шва (идеальным видом разрушения является разрушение при выдергивании).
Не-Неразрушающий контроль (NDT):
Для критически важных компонентов конструкции можно использовать не-разрушающие методы, такие как ультразвуковой или рентгеновский-контроль, для выполнения 100 % проверки качества внутреннего сварного шва.
Сопоставление данных контроля с данными мониторинга сварочного процесса в режиме-времени позволяет непрерывно оптимизировать процедуру сварки, тем самым повышая стабильность и надежность качества сварки.
Заключение
Гарантия качества инвертора MFDCточечные сварщики— это сложная задача системного проектирования, включающая несколько этапов: контроль параметров, подготовка деталей, обслуживание оборудования, интеллектуальный мониторинг и соблюдение стандартов. Сочетая строгий контроль технологических процессов с передовыми интеллектуальными технологиями, производственные предприятия могут значительно улучшить качество сварки, добиться более эффективного и надежного производства и сохранить конкурентные преимущества на рынке.


