


Ультразвуковые сварочные аппараты для жгутов проводов и клемм
ХАЙФЭЙ производитультразвуковые сварочные аппараты для металладля соединения медных и алюминиевых проводов, кабельных наконечников и других токопроводящих компонентов. Наше оборудование охватывает сварку проводов-с-проводами, сварку проводов-с-клеммами, точечную сварку металла и герметизацию концов проводов или трубок.
В отличие от сварки плавлением, ультразвуковая сварка металла образует соединение посредством высокочастотной механической вибрации и контролируемого давления зажима. Базовые материалы не нужно полностью расплавлять, что помогает ограничить зону термического-воздействия и позволяет избежать использования припоя, флюса или дополнительного присадочного металла.
Соответствующая машина выбирается в зависимости от конструкции соединения, материала проводника, общей площади поперечного-сечения, конструкции выводов, требуемой прочности сварного шва и производственного цикла. Стандартное оборудование может поставляться для независимой работы, а подача, позиционирование, хранение данных сварки и автоматическая разгрузка могут быть интегрированы для производства жгутов проводов в больших объемах-.
Отправьте нам чертежи проводов и клемм, информацию о материалах и образцы деталей. Наши инженеры могут оценить соединение, организовать образец сварки и порекомендовать мощность машины, инструменты и конфигурацию автоматизации.
-
![Ультразвуковая машина для запечатывания проводов]() Ультразвуковая машина для запечатывания проводовУльтразвуковая машина для запаивания проводов HF-WX-FW предназначена для герметизации и формирования медных проводов и концов трубок с помощью технологии высокочастотной-ультразвуковой вибрации....Смотреть больше
-
![Ультразвуковой аппарат точечной сварки]() Ультразвуковой аппарат точечной сваркиHaifei HF-WX-20XC-2 — это высокопроизводительный-аппарат ультразвуковой точечной сварки, специально разработанный для жгутов проводов большого- сечения. Используя высокочастотную-технологию...Смотреть больше
-
![Ультразвуковой сварочный аппарат]() Ультразвуковой сварочный аппаратУльтразвуковой сварочный аппарат Haifei обеспечивает точное и высокопрочное соединение меди, алюминия и других токопроводящих компонентов. Твердотельная-сварка обеспечивает минимальное тепловое...Смотреть больше
-
![Ультразвуковой аппарат точечной сварки]() Ультразвуковой аппарат точечной сваркиНаш ультразвуковой аппарат для точечной сварки использует высокочастотные-механические вибрации для мгновенного создания холодных сварных швов между схожими или разнородными металлами. Эта...Смотреть больше
-
![Ультразвуковой сварочный аппарат для жгутов проводов]() Ультразвуковой сварочный аппарат для жгутов проводовУльтразвуковой сварочный аппарат для жгутов проводов — это новейшая система, предназначенная для высокоскоростного-надежного соединения электрических клемм в автомобильной, аэрокосмической и...Смотреть больше
-
![Ультразвуковая проволочная жгут сплайсинг сварщики]() Ультразвуковая проволочная жгут сплайсинг сварщикиУльтразвуковой сплайсинг сплайсинга жгута ультразвукового провода представляет собой передовую систему, предназначенную для высокой надежности, без оксида связывания проволочных жгутов в...Смотреть больше


Ультразвуковые сварочные аппараты для металла: краткий обзор
Вопрос по проекту |
ХАЙФЭЙ возможности |
|---|---|
| Какие материалы можно оценить? | Голая медь, луженая медь, алюминий и отдельные разнородные проводящие материалы. |
| Какие совместные структуры поддерживаются? | Провод-к-проводу, провод-к-клемме, точечные соединения металла-к-металлу и уплотнение концов провода или трубки |
| Какая информация определяет выбор машины? | Материал, общее поперечное сечение-проводников, геометрия соединения, площадь сварного шва, требования к прочности и время цикла. |
| Нужен ли припой или флюс? | Нет. Ультразвуковая сварка металлов обычно соединяет материалы без припоя, флюса или присадочного металла. |
| Можно ли контролировать качество сварки? | Энергию сварки, время, амплитуду, давление, смещение и другие данные процесса можно отслеживать в зависимости от конфигурации машины. |
| Может ли одна машина обрабатывать разные продукты? | С отдельными семействами продуктов можно работать с помощью сменных инструментов и сохраненных рецептов сварки. |
| Можно ли автоматизировать оборудование? | Автоматическая подача, позиционирование, сварка, проверка, разгрузка и запись данных могут быть интегрированы. |
| Доступна ли образец сварки? | Да. Перед окончательным определением конфигурации станка и инструментов рекомендуется провести выборочное тестирование. |
Как работает ультразвуковая сварка металлов?
Ультразвуковая сварка металлов – это процесс соединения-в твердом состоянии. Заготовки удерживаются между сонотродом и наковальней, при этом применяется высокочастотная механическая вибрация под контролируемым давлением зажима.
Сочетание вибрации и давления приводит к локализованному межфазному движению и пластической деформации. Это помогает разрушить поверхностные пленки и обеспечить тесный контакт чистых металлических поверхностей, позволяя сформировать металлургическую связь без полного плавления основных материалов.
Полный цикл сварки обычно включает в себя:
- Зачищенные провода или металлические детали помещаются в инструмент.
- Машина применяет заданное давление зажима.
- Ультразвуковой генератор подает электрическую энергию на преобразователь.
- Преобразователь и усилитель передают механическую вибрацию на сонотрод.
- Сонотрод передает вибрацию на сварочный интерфейс.
- Материалы консолидируются и образуют соединение.
- Система завершает этап удержания и освобождает заготовку.
- Данные сварки оцениваются в соответствии с настроенными пределами процесса.
Окончательное соединение зависит от взаимодействия между амплитудой, давлением, энергией сварки, временем, состоянием инструмента и консистенцией заготовки. Эти параметры должны быть разработаны путем тестирования, а не выбраны только на основе размера провода.
Сравните типы аппаратов для ультразвуковой сварки металлов
Тип машины |
Совместная структура |
Типичная заготовка |
Основная основа отбора |
|---|---|---|---|
| Ультразвуковая машина для сращивания проволоки | Провод-к-проводу | Пучки медных или алюминиевых проводов | Общее поперечное сечение-проводников, расположение пучка и размеры соединения |
| Ультразвуковой сварочный аппарат для терминалов | Подключите-к-терминалу | Кабель, наконечник, клемма или электрический контакт | Площадь кабеля, материал клемм, покрытие и зона сварки |
| Ультразвуковой аппарат для точечной сварки металла | Металл-к-металлу | Фольга, пластина, клемма или проводящий компонент | Пакет материалов, площадь соединения и требуемая прочность |
| Машина для запечатывания концов проволоки или трубки | Концевая герметизация и формовка | Пучок медных проводов, плетеный проводник или трубка | Диаметр, толщина стенки и готовый профиль |
| Автоматическая система ультразвуковой сварки | Интегрированный производственный процесс | Массовые-провода и клеммные сборки | Время цикла, подача, проверка, отслеживание и смена модели |
Конкретные мощность, частота и диапазоны сварки должны быть подтверждены на соответствующей странице продукта или путем оценки образца.
Материалы, которые можно оценить
Голая медная проволока
Голая медь широко используется в автомобильных жгутах, электрооборудовании и аккумуляторных кабелях. Ультразвуковая сварка позволяет объединить несколько жил в компактное соединение без добавления припоя. При настройке параметров сварки необходимо учитывать поперечное-сечение проводника, структуру жилы и чистоту поверхности.
01
Луженая медная проволока
Луженую медную проволоку можно использовать для ультразвукового сращивания проводов и сварки клемм. Однако оловянное покрытие изменяет трение и поток материала на границе раздела. Толщина покрытия, условия хранения и загрязнение поверхности могут повлиять на технологическое окно, поэтому рекомендуется провести выборочное тестирование.
02
Алюминиевая проволока
Алюминиевые проводники требуют иных инструментов и параметров сварки, чем медные, из-за свойств их материала и поверхностного оксидного слоя. Конфигурацию машины следует выбирать в соответствии с площадью проводника, структурой жилы и требованиями к соединениям.
03
Соединения меди-к-алюминию
Выбранные соединения меди-с-алюминием можно оценить с помощью ультразвуковой сварки металла. Выполнимость зависит от структуры соединения, толщины материала, площади контакта и требований к обслуживанию. Производитель окончательной сборки также должен учитывать риск гальванической коррозии и условия эксплуатации.
04
Медные клеммы и проводящие части
Медные клеммы, наконечники, контакты и проводящие пластины можно соединить с совместимыми проводами, если соединение обеспечивает достаточный доступ и поддержку инструментов. Перед выбором сварочной системы следует просмотреть чертеж клемм и фактические образцы.
05
Типичные применения
Автомобильные жгуты проводов
Ультразвуковые сварочные аппараты используются для производства компактных соединений проводов в автомобильных электропроводках. Типичная продукция включает в себя заземляющие провода, жгуты датчиков, жгуты освещения, проводку распределения питания и электрические соединения управления.
Кабели высокого напряжения для электромобилей-
Для кабельных сборок электромобилей могут потребоваться провода большего сечения-, соединения с низким- сопротивлением и строгая прослеживаемость процесса. Область применения может включать сварку кабеля-к-клеммам, соединение кабелей аккумуляторной батареи и сборку, проводящую большие-токи.
Подключения аккумулятора и накопителя энергии
Ультразвуковую сварку металла можно оценить для выбранных аккумуляторных кабелей, клемм, проводящей фольги и электрических соединений. Поскольку в проектах аккумуляторов используются различные комбинации материалов и конструкции соединений, перед подтверждением процесса необходимо провести выборочное тестирование.
Низковольтное-электрическое оборудование
Машины для сварки проводов и клемм можно использовать для автоматических выключателей, контакторов, шкафов управления, компонентов распределительных устройств и других токо-несущих устройств. Эти продукты часто требуют низкого сопротивления соединений и контролируемой конечной деформации.
Электродвигатели и соединения катушек
Ультразвуковую сварку можно оценить для выбранных выводов двигателя, соединений катушки и проводящих клемм. Соединение должно быть спроектировано таким образом, чтобы инструменты могли получить доступ к зоне сварки и поддерживать ее, не повреждая близлежащую изоляцию или компоненты.
Уплотнение концов медной проволоки и трубок
Пучки проводов, плетеные проводники и выбранные медные трубки могут быть запечатаны или сформированы на концах для последующей сборки. Требуемые готовые размеры и метод приемки должны быть определены до изготовления оснастки.
Как правильно выбрать ультразвуковой сварочный аппарат
Выбор подходящего аппарата для ультразвуковой сварки требует уточнения требований к сварке, объема производства, характеристик материалов и уровня автоматизации, чтобы подобрать оптимальный тип аппарата.

1. Определите область применения сварки.
Определите, используется ли ваш процесс сварки одножильных клемм-или сварки нескольких-проводов, что напрямую определяет тип машины.
Терминальные сварочные аппараты:
- Соединения одного провода с металлическими клеммами
- Большое количество сварных швов и требования к точности
- Типичные отрасли: клеммы автомобильных аккумуляторов, разъемы для бытовой техники, электрические клеммы.
Машины для сращивания жгутов проводов:
- Объединение нескольких проводов в жгут
- Требуются соединения с низким-сопротивлением и высокой-прочностью.
- Типичные отрасли: автомобильные жгуты, шины аккумуляторных батарей, промышленная система управления.
2. Учитывайте характеристики материалов и проводов.
Проверьте сечение провода, материал проводника и тип изоляции, чтобы обеспечить качество сварки.
- Сечение провода и тип проводника: небольшое сечение (0,1–1,0 мм²) подходит для сварки клемм; для сращивания подходят многожильные, многожильные-жильные провода большого сечения или гибридные медно-алюминиевые провода.
- Тип изоляции: ПВХ, ТПЭ, силикон и т. д. влияет на энергию и давление сварки.
- Требования к току: кабели,-высокоточные, требуют сварных швов с низким- сопротивлением для обеспечения долгосрочной-надежности.
3. Объем производства и продолжительность цикла
Рассчитайте необходимую пропускную способность, чтобы выбрать соответствующий уровень автоматизации, избегая чрезмерных инвестиций или недостаточной мощности.
- Одно-станционные сварочные аппараты для терминалов: подходят для мелко- и среднесерийного производства.
- Много-станционные/автоматические сварочные машины: подходят для больших-объемов и-скорости производства.
- Определите темп производства (сварных швов в минуту/час) в соответствии с производительностью машины.
4. Автоматизация и управление данными
Выбирайте уровень автоматизации в зависимости от сложности производства и требований к данным.
- Базовая машина: ручная загрузка, подходит для небольших партий или исследований и разработок.
- Полу-автоматическое: ручная загрузка, автоматическая сварка, для среднего производства.
- Полностью автоматизированная/роботизированная-интеграция: непрерывное производство на нескольких-станциях, высокая точность.
- Отслеживание данных: цифровые машины или машины с ПЛК для мониторинга производства и отслеживания качества, дополнительная интеграция с MES.
5. Долгосрочное-обслуживание и возможность расширения.
Выбирайте надежный бренд для долгосрочной-стабильной работы и будущего расширения производственной линии.
- Стабильность аппарата, регулируемые параметры сварки и сменные компоненты.
- Модульная конструкция для добавления станций или модернизации робототехники.
- Наличие-послепродажного обслуживания и технической поддержки.
Ручной, полу-автоматический или полностью автоматический?
| Состояние производства | Рекомендуемая конфигурация |
|---|---|
| Несколько вариантов продукта и умеренный объем | Машина с ручной-загрузкой и сменным инструментом |
| Стабильные продукты с повторяющимися партиями | Полу-автоматическая сварочная станция |
| Производство проволоки-в больших объемах---проволоки | Автоматическая система позиционирования и сварки |
| Ориентация терминала затруднена | Автоматическая подача через терминал или управляемая загрузка |
| Требуется строгая прослеживаемость процесса | Мониторинг параметров, контроль рецептов и хранение данных |
| Требуется несколько процессов | Интегрированная линия резки, зачистки, позиционирования, сварки и контроля. |
| Частая смена продуктов | Сохраненные рецепты и сменный инструмент. |
| Тяжелые кабели трудно расположить | Вспомогательное обращение и специальные крепления для кабелей |
Полностью автоматическая линия ультразвуковой сварки наиболее полезна, когда обработка материалов, позиционирование продукции или проверка стали основным узким местом производства. При частой смене модели или небольших партиях установка с ручной-загрузкой и контролируемыми параметрами сварки может обеспечить большую гибкость и снизить требования к техническому обслуживанию.
Технические характеристики ультразвукового сварочного аппарата
| Спецификация | Единица | КВ-WX-20DZ | ВЧ-WX-20WD | ВЧ-WX-20XC | ВЧ-WX-20XB | КВ-WX-20DA | ВЧ-WX-FW | КВ-WX-20SD |
|---|---|---|---|---|---|---|---|---|
| Максимальная мощность | кВт | 16 | 8 | 9 / 6 | 3 | 6 / 3 | 3 | 3 |
| Рабочая частота | кГц | 20 | 20 | 20 | 20 | 20 | 20 | 20 |
| Входная мощность | В/Гц | 380/50 | 380/50 | 380/50 | 220/50 | 380/50 / 220/50 | 220/50 | 200–380/50 |
| Вход подачи воздуха | МПа | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 |
| Вес оборудования | кг | 1200 | 680 | 80 / 50 | 30 | 150 / 150 | 20 | 80 |
| Размеры – Длина | мм | 2060 | 1300 | 120 / 80 | 100 | 66 | / | / |
| Размеры – Ширина | мм | 1010 | 1000 | 90 / 85 | 65 | 70 | 55 | / |
| Размеры – Высота | мм | 2300 | 2000 | 160 / 150 | 25 | 85 | 25 | / |
| Сварочный диапазон | мм² | 50–95 | 35–70 | 5–100 / 25–50 | 0.5–25 | 16–35 / 2–16 | 2–10 | 0,02–0,2 мм |
Особенности ультразвукового сварочного аппарата
- Очень короткие сроки обработки;
- Небольшое термическое повреждение компонента или его отсутствие из-за инструментов холодной сварки;
- Низкое энергопотребление для сварки и, следовательно, высокая эффективность;
- Никаких растворителей и добавок не требуется (чистая переработка);
- Постоянные, воспроизводимые результаты сварки возможны благодаря широкому диапазону параметров сварки;
- Различные термопластические материалы можно соединить с помощью ультразвука;
- Сварочные инструменты не нагреваются, поэтому не требуется времени на-разогрев и охлаждение-, а инструменты можно быстро заменить;
- Отсутствие риска травмирования горячими деталями машины;
- Очень хорошая интегрируемость в существующие системы;
- Возможность интеллектуальной сети и управления.

Как проверяется качество ультразвуковой сварки?
Визуальный и размерный контроль
Готовое соединение можно проверить на предмет положения, ширины, высоты, чрезмерного заусенца, распущенных жил, деформации концов и повреждения близлежащей изоляции.
01
Тестирование на растяжение или отслаивание
Механические испытания используются для оценки того, соответствует ли соединение заданной заказчиком прочности. Метод испытания, направление растяжения и критерии отказа должны быть согласованы до приемки.
02
Поперечный-анализ
На полированном поперечном сечении-можно увидеть консолидацию проволоки, внутренние пустоты, распределение прядей и деформацию в зоне сварки. Это полезно при разработке процесса и периодической проверке качества.
03
Испытание электрического сопротивления
Измерение сопротивления позволяет оценить электрические характеристики соединения. Метод измерения, положение контакта, точность оборудования и допустимое значение должны определяться требованиями заказчика к качеству.
04
Оценка параметров процесса
Энергию, время, амплитуду, давление и смещение можно сравнить с проверенным окном процесса. Сигнализация параметра указывает на то, что сварочный цикл требует дальнейшей проверки.
Ни один тест не подходит для каждого применения. План проверки должен быть разработан в соответствии с заготовкой, электрической нагрузкой и конечными условиями эксплуатации.
05
Распространенные проблемы при сварке ультразвуковой проволокой
| 1 | Слабая или непостоянная прочность суставов | Возможные причины включают неподходящее окно параметров, изношенный инструмент, загрязненные проводники, неправильное размещение проводов или изменение общего сечения-проводников. |
| 2 | Свободные пряди вокруг места сращивания | Ослабленные пряди могут возникнуть из-за неправильного расположения проволоки, неподходящих боковых направляющих, недостаточной фиксации инструмента или неправильного размера камеры сращивания. |
| 3 | Чрезмерная деформация проволоки | Чрезмерное давление, энергия или амплитуда могут привести к чрезмерному сжатию сращивания или повреждению отдельных прядей. Площадь контакта инструмента и пределы сварки следует рассматривать вместе. |
| 4 | Трещина или изгиб клеммы | Возможно, терминалу не хватает достаточной поддержки, или положение сварки может находиться слишком близко к изгибу, краю или тонкому сечению. Перед увеличением или уменьшением энергии сварки следует проверить геометрию клемм и опору приспособления. |
| 5 | Повреждение изоляции провода | Повреждение изоляции может произойти, если длина зачистки недостаточна, изоляция расположена слишком близко к зоне сварки или приспособление неправильно поддерживает кабель. |
| 6 | Нестабильные результаты после длительных производственных циклов |
Износ инструмента, налипание материала, изменения температуры и нестабильность поверхностей заготовок могут повлиять на долгосрочную-стабильность. Требуется регулярная очистка, осмотр и профилактическое обслуживание. |
Почему стоит выбрать ХАЙФЭЙ?
Оборудование, выбранное путем выборочного тестирования
На результаты ультразвуковой сварки влияют материал, покрытие, структура пряди и геометрия соединения. При необходимости мы проверяем применение путем выборочной сварки перед окончательной доработкой оборудования и инструментов.
Инструменты, разработанные вокруг соединения
Сонотрод, упор и компоненты позиционирования проектируются в соответствии с проводником и клеммой, а не выбираются только из общей таблицы размеров проводов-.
Поддержка независимых машин и автоматических линий
Клиенты могут выбрать ультразвуковой сварочный аппарат с ручной-загрузкой, полуавтоматическую рабочую станцию-или специальную производственную линию с подачей, проверкой и отслеживанием.
Сварочный процесс и автоматизация оцениваются вместе
Автоматизация не может исправить нестабильную конструкцию соединения. Сначала мы подтверждаем сварочный процесс и подход к инструментам, а затем разрабатываем систему управления и контроля на основе проверенных условий.
Заводские испытания перед поставкой
Если доступны образцы заказчика, перед отправкой оборудование может быть проверено на предмет последовательности сварки, работы инструментов, контроля рецептуры, сигналов тревоги и согласованных приемочных элементов.
Техническая поддержка эксплуатации и обслуживания
Поддержка может охватывать настройку параметров, замену инструментов, текущее обслуживание, диагностику неисправностей и корректировку процесса, когда клиент представляет проверенный вариант продукта.
Производственный процесс


Требования к использованию ультразвукового сварочного аппарата
- Регулярные проверки и очистка необходимы для предотвращения проблем, которые могут замедлить производство или привести к дорогостоящему ремонту.
- Обязательно регулярно проверяйте такие компоненты, как ультразвуковой рупор, усилитель и преобразователь.
- Смажьте движущиеся части согласно рекомендациям производителя.
- Также важно обеспечить правильную работу систем охлаждения, чтобы не допустить перегрева, который может привести к выходу оборудования из строя.
- Ведение подробных журналов технического обслуживания может помочь отслеживать состояние оборудования и прогнозировать потенциальные неисправности. Плановые простои для технического обслуживания позволяют предотвратить непредвиденные поломки и продлить срок службы оборудования.
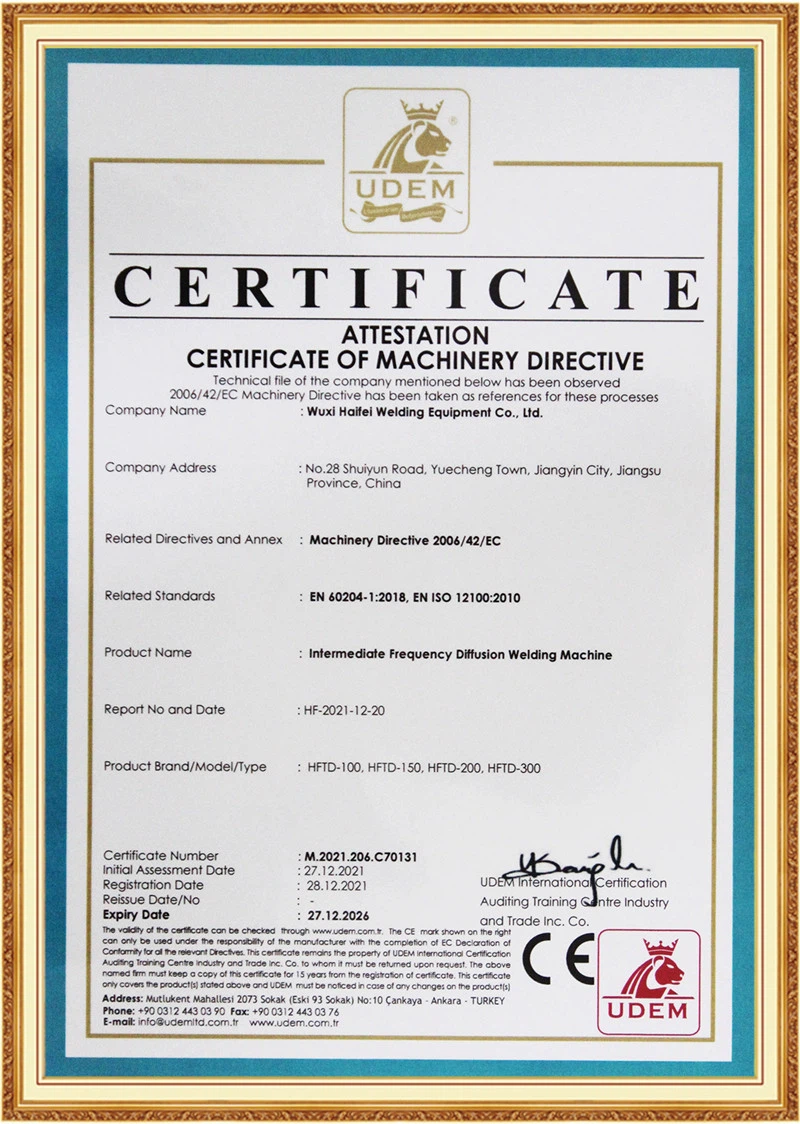
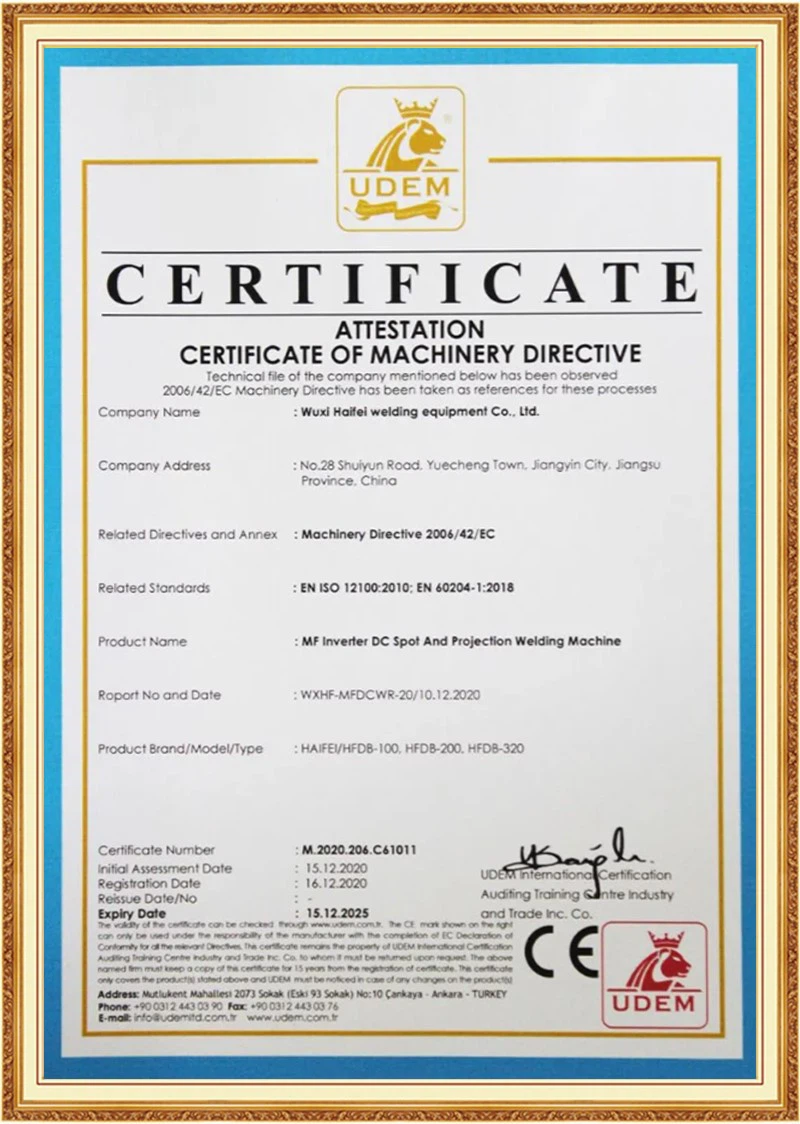
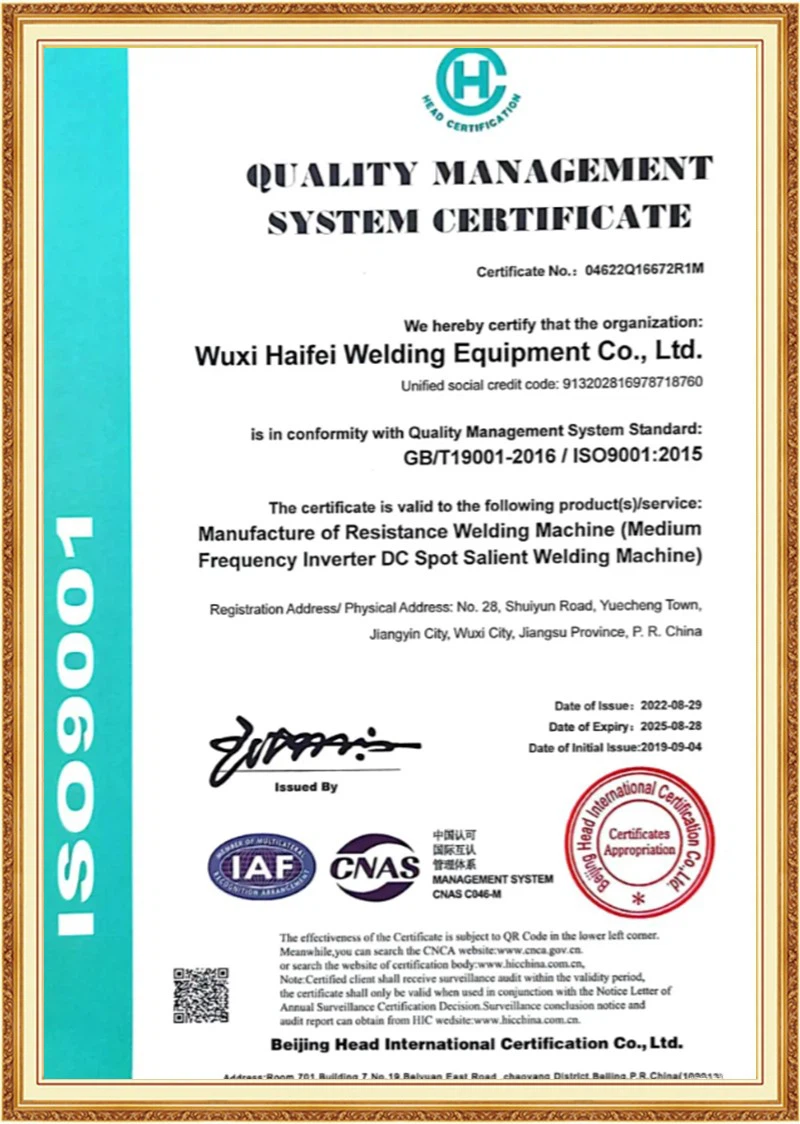
Сертификат
Условия оплаты
ТТ с предоплатой 30%, 70% перед отправкой.
Paypal или West Union также принимают.
Упаковка и доставка

Часто задаваемые вопросы
Вопрос: Может ли одна машина сваривать проволоку разных размеров?
Ответ: Соответствующие размеры проволоки можно обрабатывать с использованием сменных инструментов и сохраненных рецептов параметров. Допустимый диапазон зависит от различий в размерах соединения и требуемой мощности машины.
Вопрос: Как часто следует заменять сонотрод и наковальню?
О: Для каждого приложения не существует фиксированного интервала. Замена зависит от материала, объема производства, энергии сварки, покрытия и износа инструмента. Рекомендуется регулярный осмотр состояния.
Вопрос: Что вызывает слабые сварные швы ультразвуковой проволокой?
О. К распространенным причинам относятся неверные параметры, изношенный инструмент, неправильное расположение проводов, загрязнение поверхности и несоответствующее поперечное-сечение проводников.
Вопрос: Может ли ультразвуковая сварка повредить изоляцию провода?
О: Изоляция должна оставаться за пределами зоны сварки. Правильная длина зачистки, расположение проводов и конструкция крепления помогают предотвратить повреждение изоляции.
Начните свой проект ультразвуковой сварки металлов
Правильный аппарат для ультразвуковой сварки нельзя выбрать только по размеру проводника. Структура соединения, материал, конструкция клемм, площадь сварного шва, механическая прочность, электрические характеристики и производственный цикл должны оцениваться вместе.
Отправьте в компанию HAIFEI свои чертежи, комбинации проводов, образцы клемм и требования к приемке. Наши инженеры определят, требуется ли для вашего применения машина для сращивания проволоки, сварочный аппарат для клемм, аппарат для точечной сварки металла, машина для запайки концов или индивидуальная система ультразвуковой сварки.
Запросите решение для ультразвуковой сварки
Wuxi Haifei Intelligent Equipment Co., Limited хорошо-известна как один из ведущих производителей и поставщиков аппаратов для ультразвуковой сварки в Китае. Будьте уверены, что вы можете купить высококачественный ультразвуковой сварочный аппарат китайского производства на нашем заводе. Для консультации по цене свяжитесь с нами.
Ультразвуковая ротационная сварочная машинаУльтразвуковая текстильная сваркаУльтразвуковой проволочный сварщик для продажи


