


Решения для сварки компонентов связи 5G
Хайфэй развиваетсясварочное оборудование по индивидуальному заказудля тонких металлических деталей, используемых в5G-связьустройства, электронные системы терморегулирования и другое компактное оборудование.
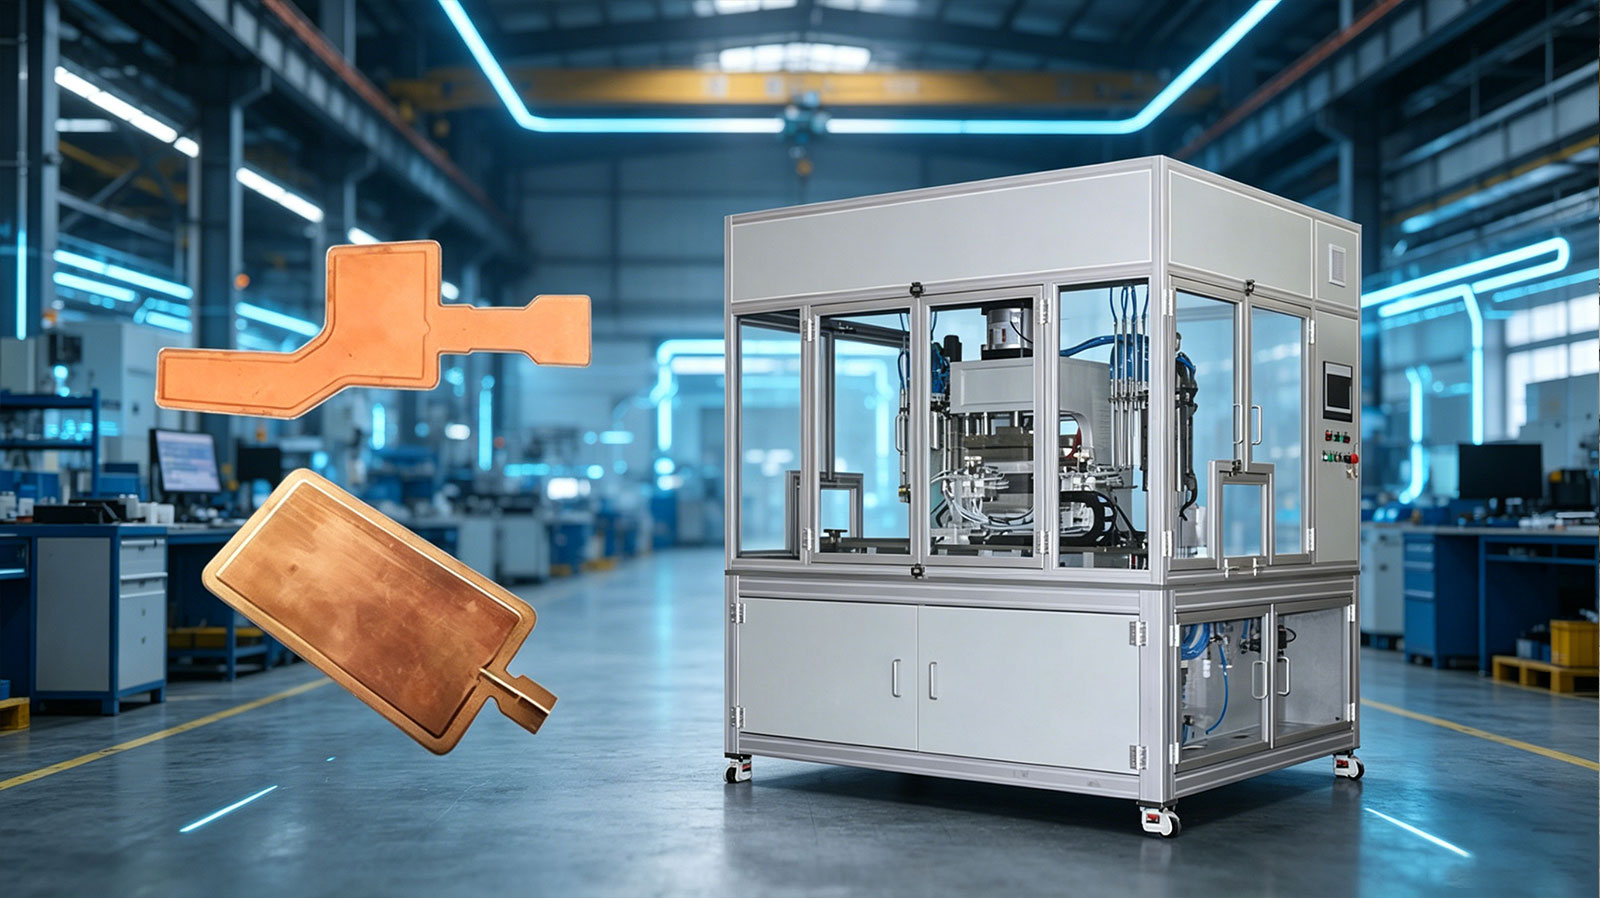
Одним из типичных применений является сваркаИспарительные камеры VC. В этих компонентах используется герметичная внутренняя полость и капиллярная структура для быстрого распространения тепла. Их тонкая конструкция делает процесс сварки особенно чувствительным к погонному теплу, стабильности сварочной-траектории, давлению приспособления и качеству сварки.
Hhaifei оценивает фактические размеры компонентов, материал, толщину, внутреннюю структуру и приемочные требования, прежде чем разрабатывать процесс сварки, приспособление и конфигурацию автоматизации.
Обсудите ваше применение сварки
Какие компоненты можно оценить?
Наш текущий опыт реализации проектов сосредоточен на испарительных камерах VC и связанных с ними тонких компонентах-управления температурой.
| Компонент | Требования к сварке | Основная проблема процесса |
|---|---|---|
| Испарительные камеры VC | Непрерывное и плотное соединение по указанному пути. | Утечка, деформация и внутреннее повреждение капилляров |
| Сверхтонкие-распределители тепла | Контролируемое соединение с ограниченным термическим воздействием | Деформация, вздутие и разрушение поверхности |
| Вакуумные термические компоненты | Надежная герметизация внешней конструкции | Утечка через точечные отверстия и неполные соединения |
| Тонкие металлические термопластины | Повторяемая сварка по запрограммированной траектории | Распределение тепла и стабильность размеров |
Подходящий метод сварки должен быть подтвержден на основе фактического материала, конструкции соединения и чертежа изделия. Компоненты, которые кажутся похожими, могут потребовать разного контроля энергии, инструментов или путей сварки.

Что затрудняет сварку в паровой камере VC?
Тонкие пластины легко деформируются
Испарительные камеры VC и сверхтонкие теплораспределители чувствительны к концентрированному или чрезмерному теплу. Неподходящий процесс может привести к вздутию, локальному разрушению, короблению или потере плоскостности.
Это может повлиять на последующую сборку, даже если само соединение кажется завершенным.
Небольшие дефекты сварки могут вызвать утечку вакуума
Паровая камера должна сохранять герметичность внутренней среды. Неравномерное ручное движение или нестабильное поступление тепла могут привести к образованию микроотверстий, разрывов или неполных участков вдоль соединения.
Поэтому путь сварки должен оставаться непрерывным и повторяемым.
Внутренняя капиллярная структура должна быть защищена
Чрезмерная температура может окислить или повредить внутреннюю структуру капилляров. Это может помешать возврату жидкости и снизить тепловые характеристики готового компонента.
Следовательно, тепловложение необходимо учитывать вместе с качеством сварки, а не фокусироваться только на видимом внешнем виде сварного шва.
Размеры продукта могут меняться в зависимости от модели
Производители могут выпускать паровую камеру нескольких размеров и толщины. Сварочная система должна учитывать различные пути, точки размещения и требования к зажиму, не оказывая неравномерного давления на тонкую пластину.
Рекомендованный проект: Автомат для сварки паровых камер ВК

-
Информация о клиенте
Заказчик разрабатывает и производит высокотехнологичные-испарительные камеры VC, сверх-тонкие теплоотводы и компоненты вакуумного управления температурой-.
Эти продукты используются в цифровой электронике, интеллектуальном оборудовании, новых-энергетических терминалах и промышленных системах управления, где требуются компактные размеры и эффективная теплопередача.
-
Проблемы с предыдущим процессом сварки
Существующий процесс клиента представлял три основные трудности:
- На тонкие пластины легко воздействовало широко распространенное тепло, что приводило к вздутию, разрушению или деформации.
- Ручные сварочные движения и нестабильное поступление тепла могут привести к образованию микроотверстий, разрывов и неполных соединений, увеличивая риск утечки вакуума.
- Чрезмерная температура сварки может повредить или окислить внутреннюю капиллярную структуру и повлиять на термические функции компонента.
Что требовал заказчик?
Заказчику требовалось автоматизированное решение, которое могло бы:
- Контролируйте путь сварки более последовательно, чем при ручном режиме.
- Ограничьте подвод тепла и уменьшите деформацию тонкой пластины.
- Обеспечить непрерывное плотное соединение вокруг необходимой области.
- Уменьшите количество точечных отверстий, неполных секций и рисков утечек.
- Защищайте внутреннюю капиллярную структуру от чрезмерного термического повреждения.
- Возможность использования различных размеров и толщины паровой камеры.
- Поддержание стабильной работы во время серийного производства
Индивидуальное решение HaifeiI
Проверка процесса сварки
Компания Haifei провела несколько раундов сварочных испытаний с использованием паровых камер VC разных размеров и толщины.
Цель заключалась в том, чтобы определить подходящее рабочее окно для сварочного пути, потребляемой энергии, условий зажима и структуры изделия, прежде чем окончательно определить конфигурацию машины.
Траектория сварки, управляемая с помощью ЧПУ-
Сварочный автомат был оснащен системой управления траекторией-ЧПУ.
Вместо того, чтобы полагаться на оператора, который будет вручную определять положение сварки, машина следует запрограммированному пути. Это помогает поддерживать более равномерное движение вдоль необходимого сустава и уменьшает отклонения, вызванные ручным управлением.
Программа пути может быть разработана в соответствии с формой и размерами изделия заказчика.
Низкое-тепловое-входное управление с замкнутым-контуром
Для контроля теплового воздействия на тонкую пластину использовалась система с низким-тепловым-замкнутым-контуром.
Цель этой конфигурации — обеспечить достаточную энергию для соединения, ограничивая при этом зону воздействия вокруг сварного шва. Это помогает снизить риск деформации пластины и термического повреждения внутренней структуры.
Окончательные настройки должны быть установлены путем тестирования реальных материалов и компонентов.
Специальное приспособление для позиционирования
Компания Haifei разработала специальное приспособление для размещения и поддержки паровой камеры во время сварки.
Приспособление распределяет удерживающую силу по заготовке и удерживает верхнюю и нижнюю части в тесном контакте. Правильная поддержка приспособления помогает уменьшить локальный подъем, выпучивание или разрушение, сохраняя при этом запрограммированное положение сварки.
Конструкция крепежа должна корректироваться при изменении размера компонента, профиля, толщины пластины или местоположения соединения.
Как решение решило проблемы проекта?
| Исходная проблема | Конфигурация Хайфэй | Планируемое улучшение |
|---|---|---|
| Непоследовательный путь ручной сварки | ЧПУ-программируемое управление траекторией | Более повторяемое сварочное движение |
| Чрезмерное или неравномерное поступление тепла | Низкое-тепловое-входное управление с замкнутым-контуром | Меньшая область воздействия-тепла и меньший риск деформации |
| Тонкая пластинка выпячивается или разрушается | Специальное приспособление для поддержки и позиционирования | Более стабильный контакт пластины и плоскостность |
| Точечные или прерывистые соединения | Технологические испытания и контролируемая автоматическая сварка | Более плотное и непрерывное формирование суставов. |
| Риск внутреннего повреждения капилляров | Контролируемая тепловая мощность | Снижение воздействия на внутреннюю структуру чрезмерного тепла. |
| Различные размеры продукта | Регулируемые программы и индивидуальный инструментарий | Лучшая адаптация к нескольким спецификациям продукта |
Тестирование и приемка проекта
Перед окончательной доставкой компания Haifei провела испытания сварки компонентов различных размеров и толщины и оптимизировала параметры процесса.
Оборудование также подвергалось непрерывной опытной эксплуатации во время пред-приемки. Оценка сосредоточена на:
- Согласованность пути сварки-
- Совместная преемственность
- Позиционирование заготовки
- Видимая деформация пластины
- Стабильность работы оборудования
- Пригодность к ассортименту компонентов заказчика
Пределы утечек, требования к удержанию вакуума-, допуски на плоскостность и испытания на термические-производительность должны определяться заказчиком в соответствии со стандартом на готовую продукцию. Эти приемочные значения не следует заменять общими техническими характеристиками машины.
Можно ли адаптировать оборудование под другие тепловые компоненты?
Да. Конструкцию машины, путь сварки и приспособление можно оценить на предмет других компонентов терморегулирования -из тонкого металла, но пригодность нельзя определить только по названию продукта.
Хайфэю необходимо будет проверить:
- Чертеж детали и внешние размеры
- Материалы верхней и нижней пластины
- Толщина индивидуальной пластины
- Форма соединения и положение сварки
- Внутренняя капиллярная или опорная структура
- Требуемая плоскостность
- Стандарт испытаний на герметичность или герметичность-
- Разновидности продукции
- Требуемая мощность производства
- Настройки загрузки и разгрузки
Перед подтверждением окончательной конфигурации оборудования рекомендуется провести выборочное тестирование.
Почему стоит работать с ХАЙФЭЙ?
Тестирование процесса с использованием реальных компонентов
Пластины разной толщины и внутренней структуры по-разному реагируют на тепло и давление. HAIFEI может использовать образцы клиентов для оценки пути сварки, термического воздействия и концепции крепления перед окончательной конфигурацией машины.
Разработка оборудования и приспособлений
Сварочный аппарат и приспособление разработаны как одна система. Это важно для тонких паровых камер, поскольку нестабильная опора может повлиять как на плоскостность продукта, так и на образование швов.
Автоматизация исходя из производственных потребностей
Уровень автоматизации можно планировать в зависимости от разнообразия продукции, целевой производительности и участия оператора. Основное внимание уделяется достижению практичного производственного процесса, а не добавлению ненужных функций.
Предварительная-пробная эксплуатация
Перед отправкой оборудование может быть протестировано на согласованных образцах. Стандарты контроля и методы приемки должны быть подтверждены на этапе технической экспертизы.
свяжитесь с нашей командой инженеров
Часто задаваемые вопросы
