

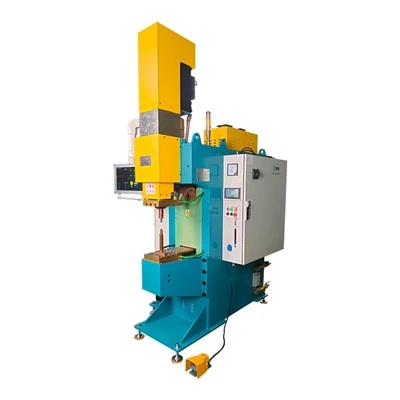
В отраслях металлообработки, таких как автомобилестроение, производство бытовой техники и строительство,Сварочный аппарат с накоплением энергиистал незаменимым инструментом для соединения листов оцинкованной стали.
Однако уникальные характеристики оцинкованного материала,-особенно его сильная адгезия покрытия и низкая теплопроводность,-требуют строгого соблюдения протоколов технического обслуживания.
Правильное регулярное техническое обслуживание не только важно для продления срока службы оборудования, но и является ключом к обеспечению стабильного качества сварки. В этом руководстве представлен-углубленный, но доступный анализ основных принципов технического обслуживания аппаратов для сварки компакт-дисками, который поможет вам существенно повысить эффективность оборудования и увеличить срок службы электродов.


I. Использование электродов: «спасательный круг» сварки оцинкованной стали
При сварке оцинкованной стали электроды сталкиваются с двумя основными проблемами: цинкованием (адгезией цинка) и термическим напряжением. Слой цинка испаряется при высоких температурах и сплавляется с медным электродом, что приводит к быстрому загрязнению и износу наконечника.
1. Почему срок службы электродов резко сокращается? (Обнародованы авторитетные данные)
По данным авторитетных исследований, электроды из сплава Cr-Zr-Cu могут обеспечить срок службы более 20 000 сварных швов при соединении простой низко-углеродистой стали. Однако при сварке горячеоцинкованной стали срок службы электрода обычно падает до 2000–2500 сварных швов. Это означает, что без эффективного обслуживания эффективность вашего производства может снизиться почти на 90 %!
2. «Золотая частота» для очистки и правки электродов.
Частая и стандартизированная заправка имеет решающее значение для продления срока службы электродов.
| Предмет обслуживания | Рекомендуемая частота | Ключевые моменты обслуживания | Цель |
| Очистка наконечника | Каждую смену или каждые 100-300 сварок. | Аккуратно удалите остатки цинка и оксидные отложения с кончика электрода с помощью мелкой наждачной бумаги или специального устройства для правки электродов. | Восстановите проводимость электрода и задержите загрязнение цинком. |
| Совет по одеванию | Когда деформация диаметра кончика электрода превышает 20% | Используйте прецизионный инструмент для правки электродов, чтобы восстановить исходный профиль электрода (например, купол или плоскую поверхность). | Обеспечьте стабильную плотность тока и предотвратите вылет сварного шва и недостаточную прочность. |
| Замена электрода |
Когда исходный профиль невозможно восстановить путем правки |
Незамедлительно замените новый композитный электрод из меди-вольфрама (Cu-W). | Поддерживайте окончательный базовый уровень качества сварки. |
3. Оптимальный выбор электродов и стратегия давления.
- Материал электрода: Настоятельно рекомендуется использовать композитные электроды из меди-Вольфрама (Cu-W). Медная матрица обеспечивает превосходную проводимость, а вставки из вольфрамового сплава значительно повышают -температурную стойкость и анти-адгезионные свойства, эффективно уменьшая диффузию цинка и проблемы с легированием.
- Регулировка давления. Для оцинкованных материалов усилие электрода следует увеличить на 10–25 % по сравнению со сваркой низко-углеродистой стали. Повышенное давление помогает раздавить или сместить часть слоя цинка перед сваркой и предотвращает вытеснение в результате «предварительного-сжатия».
- Справочные значения: При сварке тонких листов допускается базовое давление примерно 0,3 МПа; Для более толстых материалов или высокопрочной-стали может потребоваться давление до 0,5 МПа в сочетании с прогрессивным графиком давления.
II. Калибровка параметров прецизионной сварки: преодоление цинкового барьера
Задача при сварке оцинкованной стали заключается в том, как быстро пробить слой цинка с низкой-точкой плавления-и одновременно сформировать высококачественный-сварной самородок внутри стальных листов.
1. Стратегия корректировки основных параметров
| Параметр | Направление регулировки | Диапазон регулировки (по сравнению с низко-углеродистой сталью) | Цель и принцип |
| Сварочный ток | Значительно увеличено | Увеличение на 30–50 % | Компенсируют цинковый шунт и теплопотери, обеспечивая плавление стального листа. |
| Время сварки | Умеренно расширенный | Увеличить на 25–50 % | Обеспечьте достаточное время для смещения слоя цинка и стабильного формирования самородков. |
| Электродная сила |
Умеренно повышен |
Увеличение на 10–25 % | Подавляет вытеснение и облегчает вытеснение слоя цинка. |
2. Рекомендуемая текущая двухэтапная методика (упрощенная).
Чтобы лучше управлять слоем цинка, рекомендуется использовать режим сегментированного тока «Предварительный-Нагрев - Основной-Нагрев»:
1. Предварительный-этап нагрева (малый ток): подайте меньший ток (например, 50 % от основного тока) на короткое время.
- Функция: Мягко нагревает зону контакта, размягчая и частично испаряя слой цинка, подготавливая его к проплавлению основным сварочным током.
2.Основной-этап нагрева (высокий ток): быстрое увеличение основного сварочного тока.
- Функция: Быстро формирует сварной шов внутри стали, сводя к минимуму прилипание цинка к электродам.
- Авторитетный справочник параметров: В некоторых случаях диапазон сварочного тока может быть установлен в пределах от 5000 А до 8000 А с длительностью разряда от 10 до 30 циклов (при 50 Гц, 1 цикл=20 мс).
3. Валидация процесса и документация
- Сначала следует выполнить пробные сварные швы. Пробные сварные швы необходимо выполнять для любой новой комбинации материалов или изменения толщины.
- Мониторинг качества: Контролируйте прочность на сдвиг и качество поверхности сварных швов. Точная-настройка параметров на основе визуального осмотра (например, изгнания) и результатов разрушающих испытаний.
- Ведение учета: документируйте и архивируйте оптимальные настройки параметров для каждого повторяющегося применения, создавая «базу данных параметров процесса», чтобы избежать повторных пробных-и-ошибок.
III. Обслуживание системы охлаждения: невоспетый герой управления температурным режимом
Эффективная система охлаждения является невидимой гарантией срока службы электродов и качества сварки. Если охлаждение недостаточно, высокие температуры электрода ускорят его размягчение и легирование цинком.
1. Стандарты «здоровья» контура охлаждения
| Объект проверки | Стандартное требование | Действия по техническому обслуживанию |
| Температура воды на входе | Поддерживайте температуру от 5 до 30 градусов. | Убедитесь, что охладитель или резервуар для воды работают правильно. |
| Температура воды на выходе | Держите ниже 40 градусов | Если температура на выходе слишком высокая, проверьте расход воды или настройки температуры воды. |
| Расход воды | Обеспечьте достаточный поток и отсутствие закупорок. | Ежемесячно проверяйте производительность насоса и показания расходомера на соответствие техническим характеристикам оборудования. |
| Зимняя защита | Когда температура окружающей среды ниже 0 градусов | Слейте воду из линий охлаждения или используйте промышленный антифриз,-чтобы предотвратить замерзание и разрыв труб. |
2. Контроль качества воды и удаление накипи.
- Качество воды: рекомендуется использовать деионизированную или дистиллированную воду для минимизации минеральных отложений.
- Регулярное удаление накипи: минеральные отложения (такие как кальций и магний) образуют накипь внутри охлаждающих каналов, серьезно снижая эффективность теплообмена. Необходима регулярная очистка (ежеквартально или раз в полгода) с использованием специальных средств для удаления накипи.
- Обслуживание фильтров: регулярно проверяйте и очищайте фильтры, удаляя из воды примеси и частицы, предотвращая засорение линий.
IV. Правила техники безопасности и эксплуатации: защита персонала и оборудования
При любом обслуживании и эксплуатации приоритетом должна быть безопасность.
1. Требования к окружающей среде рабочей зоны
- Пожарная безопасность: Уберите все легковоспламеняющиеся материалы в радиусе 5 метров от зоны сварки.
- Система вентиляции: при сварке оцинкованной стали образуются пары цинка. Для защиты органов дыхания оператора необходимо обеспечить соответствующую систему вентиляции или местную вытяжную вентиляцию.
- Хранение газовых баллонов. Газовые баллоны (например, с защитным газом) следует хранить правильно, вдали от источников тепла и сварочных брызг.
2. Средства индивидуальной защиты (СИЗ)
- Защита глаз. Надевайте стандартные-защитные очки или сварочный шлем.
- Защита тела: наденьте огнестойкую-одежду и изолирующие перчатки.
- Защита органов дыхания: В плохо проветриваемых помещениях или в помещениях с высокой концентрацией дыма необходимо носить респиратор или маску с фильтром.
3. Контрольный список планового технического обслуживания (ежедневно/еженедельно)
| Объект проверки | Ежедневная проверка | Еженедельная проверка |
| Состояние электрода | Проверьте чистоту поверхности, отремонтируйте или замените. | Проверьте точность усилия электрода и отсутствие люфта. |
| Система охлаждения |
Проверьте температуру воды, индикаторы расхода и наличие утечек. |
Проверьте качество воды, очистите фильтры и при необходимости удалите накипь. |
| Настройки параметров | Убедитесь, что текущие параметры соответствуют требованиям процесса. | Проверьте систему управления на предмет дрейфа параметров и выполните калибровку. |
| Защитное оборудование | Проверьте наличие огнетушителей и кнопок аварийной остановки. | Проверьте работоспособность системы вентиляции. |
V. Распространенные способы устранения неполадок и высокоэффективные-решения
| Признак неисправности | Возможная причина | Высокоэффективное-решение |
|
Сильная адгезия электрода |
Чрезмерный сварочный ток; недостаточное охлаждение; низкая частота перевязок. | Увеличьте расход охлаждающей воды; применить специализированное средство против-разбрызгивания; увеличить частоту правки до каждых 100-200 сварных швов. |
| Непостоянная прочность сварного шва | Дрейф параметров; сильный износ электродов; нечистая поверхность заготовки. | Регулярно калибруйте систему управления; убедиться, что на поверхности заготовки нет масла и ржавчины; внедрить статистический контроль процессов (SPC). |
| Неэффективное охлаждение | Блокировка линии; образование накипи; снижение производительности насоса. | Проверьте и очистите фильтры; выполнить очистку линии охлаждения от накипи; проверить напор насоса и скорость потока. |
| Чрезмерное изгнание (брызги) | Недостаточное усилие электрода; текущий темп-нарастает слишком быстро. | Соответствующим образом увеличьте силу электрода; используйте двухступенчатый ток «Предварительный-Нагрев - Основной-Нагрев» для плавного перехода. |

Заключение
При обработке оцинкованных материалов систематическое техническое обслуживание является основой надежной работы сварочного аппарата CD. Соблюдая строгий уход за электродами, точную калибровку параметров, эффективное управление системой охлаждения и строгие протоколы безопасности, производители могут поддерживать стабильное качество сварки, значительно продлевая срок службы оборудования.
Внедрение стандартизированных процедур визуального обслуживания и регулярное обучение операторов гарантируют, что ваш сварочный аппарат CD будет работать с максимальной эффективностью, сводя к минимуму время простоя и затраты на техническое обслуживание.


